Ekstruderio sraigtinė statinė tarnauja tol, kol jos būklė leidžia linijai pasiekti reikiamą produkciją ir produkto kokybę priimtinu proceso lange. Derva, užpildai, užterštumas, geometrija ir eksploatacinė apkrova keičia tą tarnavimo laiką, todėl kalendoriniam amžiaus įvertinimui reikia pridėti šių sąlygų. Jau gaminamoje linijoje išmatuokite varžtą ir cilindrą kartojamose vietose, apskaičiuokite naujausią nusidėvėjimo greitį ir naudokite jį su gamybos tendencijomis planuodami kitą patikrinimą ir pakeitimą.
AutoriusEJS pramonė
- Stebėkite darbo valandas ir sudėties pakeitimus, o ne tik diegimo datą.
- Išmatuokite abi dalis: varžto ir cilindro angos susidėvėjimas padidina tą patį tarpą.
- Palyginkite našumą per aps./min, lydymosi temperatūrą ir kokybę su stabilia etalonine eiga.
- Prognozuokite iki konkrečios mašinos planavimo ribos, tada skirkite laiko įsigijimui ir montavimui.
- Pakeitus medžiagą, pagreitėjus nusidėvėjimui ar netikėtai sugadinus, iš naujo įvertinkite prognozę.
1. Ką reiškia jūsų ekstruzijos linijos tarnavimo laikas?
Varžtas vis tiek gali suktis, kai nustoja būti naudingas tam tikram gaminiui. Linija, kurianti sudėtingą plėvelę ar profilį, gali prarasti priimtiną proceso langą, kol aparatinė įranga pasiekia struktūrinę ribą. Ir atvirkščiai, pakeitus garso rinkinį vien dėl to, kad jam suėjo jubiliejus, gali būti išeikvoti naudingi pajėgumai.
Padalinkite sprendimą į tris klausimus. Ar techninė įranga neviršija patvirtintų matmenų ir būklės ribų? Ar procesas gali pagaminti priimtiną produktą reikiamu greičiu? Ar tęstinė operacija kainuoja daugiau nei planuota intervencija? Pirmasis susijęs su dalimis, antrasis – su gaminiu, o trečiasis – su gamybos planavimu. Gyvenimo trukmės įvertis yra neišsamus, nebent jame būtų nurodyta, kurį galutinį tašką jis numato.
Už numerio užrašykite pareigą
Išsaugokite diegimo datą, bet taip pat įrašykite gamybos valandas, apdorotas medžiagas ir formavimo istoriją. Laukimo laikas nėra tas pats, kas apdorojimo laikas. Apdorotos tonos suteikia konteksto, bet negali tiesiogiai palyginti skirtingų junginių ar mašinų konfigūracijų.
| Įrašas | Kodėl tai priklauso gyvenimo vertinimui |
|---|---|
| Varžtų ir statinės tapatybės | Neleiskite maišyti istorijos po apsikeitimo ar atstatymo |
| Darbo valandos | Apibrėžkite intervalą tarp patikrinimų |
| Derva, užpildo tipas ir pakrovimas | Paaiškinkite dėvėjimosi aplinkos pokyčius |
| Grąžinkite šaltinį ir proporciją | Nustatykite užterštumo ir pašarų konsistencijos pokyčius |
| Galia, sūkiai per minutę ir faktinė lydymosi temperatūra | Rodyti su įrašu susietą apkrovą ir našumą |
| Naujos būklės matavimai ir patvirtintos ribos | Apibrėžkite, kas pasikeitė ir kokių veiksmų reikia imtis |
Tiekėjo patirtis atliekant glaudžiai suderintas pareigas gali padėti sudaryti pradinį patikrinimo planą. Paklauskite šios patirties formulės, komponento konstrukcijos, valandų ir priėmimo kriterijų. Kai turėsite savo matavimus, naudokite juos planui patikslinti, o ne kitos gamyklos pakeitimo intervalą traktuokite kaip fiksuotą taisyklę.
2. Kokios sąlygos keičia nusidėvėjimo greitį?
Vien polimero pavadinimas neapibrėžia darbo. Natūralus PP ir PP turintis mineralinis užpildas yra skirtingi nusidėvėjimo reikalavimai. Užpildo tipas, įkrova, dalelių charakteristikos ir tarša kartu su derva. Todėl techninės priežiūros įraše turėtų būti nurodytas medžiagos pakeitimas, net jei mašinos modelis ir varžto greitis nesikeičia.
Jeffo Kuhmanosraigto ir cilindro gyvavimo trukmės analizėišskiria abrazyvinį nusidėvėjimą, korozijos poveikį ir metalo ir metalo klijų susidėvėjimą. Jame taip pat aptariamas kietųjų dalelių pleišėjimas, kai lydymosi sekcija negali susidoroti su jai tiekiama medžiaga. Šie mechanizmai reikalauja įvairių korekcinių veiksmų. Vien tik kietesnis paviršius neištaisys geometrijos neatitikimo ar mašinos išlygiavimo problemos.
Nurodykite darbinį paviršių, o ne tik pagrindinį plieną
EJS naudoja PTA kietumą bimetaliniams varžtams ir išcentrinį liejimą bimetalinių statinių įdėklams. TheEJS bimetalinių gaminių specifikacijosIšskirkite šiuos gatavo lydinio storius:
| Komponentas | Išvardinti darbiniai lydiniai | Nurodytas lydinio storis |
|---|---|---|
| Sraigtinis tvirtinimas | Ni60, Colmonoy 56, Colmonoy 83 | 1,0–1,5 mm |
| Statinės pamušalas | EJS01 | 2,0–3,0 mm |
| Statinės pamušalas | EJS02, EJS03, EJS04 | 1,5–2,0 mm |
Tai konstrukcinės specifikacijos, neleistinas nusidėvėjimas arba garantuotos eksploatavimo valandos. Linija gali prarasti priimtiną siurbimo našumą, kol liks daug apsauginės medžiagos. Sluoksnio storio padalijimas iš numanomo nusidėvėjimo greičio nenustato naudingo tarnavimo laiko.

Suderinkite atsaką į žalą
Nuolat prarandant skrydžio medžiagą, reikia vertinti kitaip nei pavienius balus, duobes ar sugadintą indėlį. Užrašykite, kur padaryta žala ir kuri formulė buvo panaudota prieš jai pasirodant. Ilgų statinių atveju į tyrimą įtraukite išlygiavimo ir atramos sąlygas, o ne manydami, kad netolygus susidėvėjimas įrodo, kad lydinys buvo neteisingas.
Naudokitevaržtų ir statinių medžiagų vadovasmedžiagų parinkimui irnitriduotas ir bimetalinis palyginimasstatybos pasirinkimams. Vertinant eksploatavimo laiką, sutelkite dėmesį į tai, ką veikia sumontuotos dalys.
3. Ekstruderio varžtų susidėvėjimo problemos: kas pasikeičia prieš gedimą?
Linija gali išlaikyti įprastą galią, o operatorius palaipsniui didina varžto greitį, kad kompensuotų. Vien tik žiūrint kg/h to pokyčio gali nepastebėti. Markas Spaldingas ir Timothy Womeris apibrėžia konkretų greitį kaip galią, padalytą iš varžto greičiovieno varžto susidėvėjimo analizėir paaiškinkite, kaip greičio kompensavimas gali lydėti aukštesnę išleidimo temperatūrą.
Palyginkite pakartojamą gamybos sąlygą
Įrašykite konkrečią išvestį kaip(kg/h) / aps./min. Sumažėjimas nusipelno tyrimo, kai sudėtis, šėrimo būdas ir pasroviui taikomos sąlygos yra palyginamos. Tai nėra pats nusidėvėjimo matavimas. Pasikeitus dervos klampumui, padavimo ar ekrano sąlygoms, gali pasikeisti veikimas neprarandant atitinkamo metalo kiekio.
| Gamybos stebėjimas | Patikrinkite prieš priskirdami jį nusidėvėjimui |
|---|---|
| Ankstesniam išėjimui reikia daugiau aps./min | Sudėtis, pašarų konsistencija, slėgio poreikis ir ankstesni nustatymai |
| Aukštesnė faktinė lydymosi temperatūra | Jutiklio patikimumas, šildymo/vėsinimo veikimas ir greičio pokyčiai |
| Slėgio nestabilumas | Maitinimas, ekrano būklė, štampo ribojimas ir temperatūros valdymas |
| Juodos dėmės, geliai arba neištirpę | Indėliai, buvimo sąlygos, medžiagų pokyčiai ir lydymosi savybės |
| Didesnė energija gero produkto vienetui | Išėjimo, laužo, matavimo ribos ir veikimo reguliavimas |
Naudokite etaloninį paleidimą su stabilia gamyba ir priimtina kokybe. Išsaugokite galią, apsukas, faktinę lydymosi temperatūrą, galvos slėgį ir atmetimo greitį. Jei įrašote energiją, nustatykite, ar ji apima ekstruderį, ar visą liniją, ir nekeiskite šios ribos. Sumaišius visos linijos energiją su tik ekstruderio rodmenimis, atsiranda klaidinanti tendencija.
Šalia rodmenų laikykite trumpą koregavimo istoriją. Tendencija, surinkta tik iš galutinių nustatymų, negali parodyti, kaip dažnai operatorius turėjo įsikišti. Kuhmanas aprašo, kaip laipsniškas proceso kompensavimas gali slėpti blogėjimą, kol produktyvumas ar kokybė tampa nepriimtini. Tai yra priežastis anksti ištirti, o ne įrodymas, kad kiekvienam sudėtingam bėgimui reikia naujų dalių.
Nuolatiniai pokyčiai po pagrindinių proceso patikrų pateisina planuojamą matmenų patikrinimą. Dėl šlifavimo, įtariamo metalo sąlyčio ar metalo skeveldrų reikia nedelsiant imtis veiksmų pagal mašinos saugos procedūras; nelaukite patogios apžiūros datos ar apskaičiuoto gyvenimo limito.
4. Statinės nusidėvėjimo matavimas: patikrinkite abi dalis atitinkamose vietose
Išmatuokite skrydžio išorinį skersmenį arba OD, ir vamzdžio vidinį skersmenį arba ID atitinkamose ašinėse stotyse. Palyginus mažiausio varžto rodmenį su nesusijusiu cilindro rodmeniu, negalima apibūdinti tinkamumo nė vienoje vietoje. Kiekvienai stočiai nurodykite atstumą nuo nustatyto atskaitos taško, kad vėlesnis technikas galėtų ją rasti.
Reiloy profilaktinės priežiūros vadovasaprašomi išvalyti, atšaldyti matavimai, naudojant statinės kiaurymės matuoklį ir tinkamą sraigtinio OD matavimo įrangą, su atskirais tikrinimo įrašais. Pasirinkite kalibruotą įrangą ir metodą, atitinkantį komponento geometriją. Įrašykite tikrinimo temperatūrą, kampinę orientaciją ir pakartojamumą naudodami matmenis.
Radialinį ir diametralinį tarpą laikykite atskirai
Atitinkamoje stotyje apskrito voko skaičiavimui:
- Skersmens prošvaisa = statinės ID atėmus varžto skrydžio OD.
- Radialinis tarpas = diametralinis tarpas, padalintas iš 2.
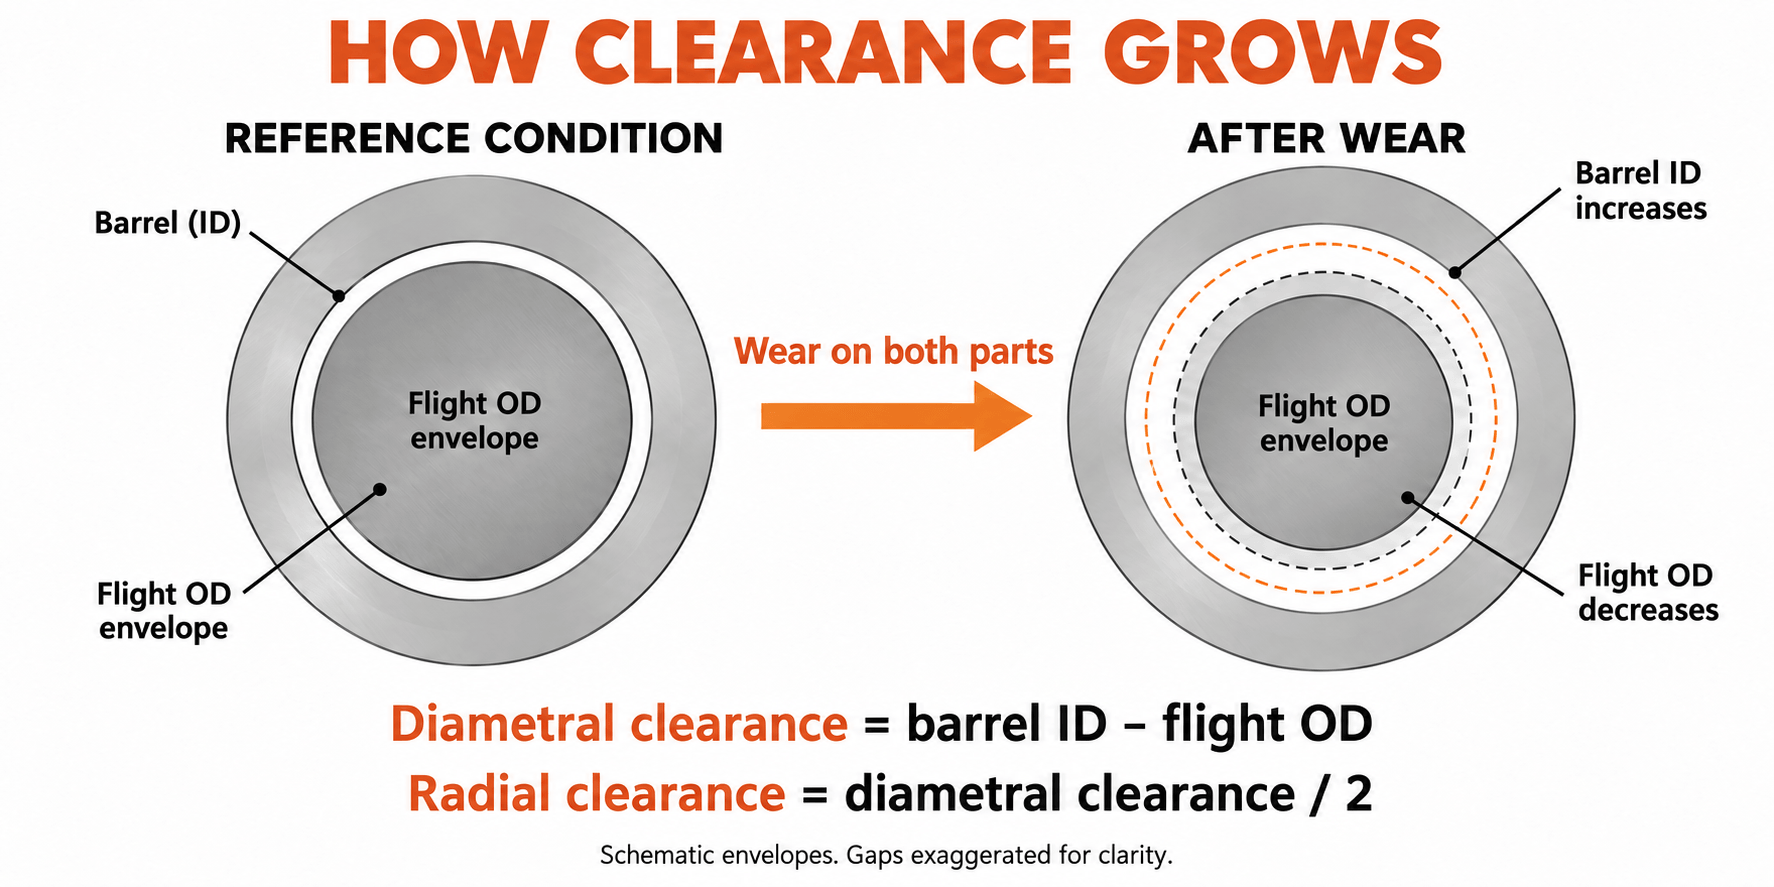
Kiekvienoje ataskaitoje laikykitės matavimo vieneto ir klirenso. OD sumažinimas 0,10 mm reiškia 0,05 mm radialinį skrydžio nuostolį. Supainiojus šiuos dydžius, interpretuojamas nusidėvėjimas pakeičiamas du kartus.
Ką išmatavome 90 mm pakeitimo projekte
Vykdant EJS pakeitimo projektą, skirtą vardiniam 90 mm vieno sraigto ekstruderiui, apdorotam PP su 30 masės % kalcio karbonatu, kliento pradinis reikalavimas buvo didesnis kietumas. Prieš nurodydami pakeitimą, peržiūrėjome visą formulę, originalų brėžinį ir senos dalies matmenis. Mes taip pat suderinome varžtų ir statinės matavimo stotis išilgai ašies.
Vienoje matavimo sekcijos stotyje senasis skrydžio OD buvo 89,65 mm, o statinės ID – 90,25 mm. Skersmens skirtumas buvo 0,60 mm, todėl šaltas radialinis prošvaisa buvo 0,30 mm. Vien pažvelgus į varžtą, pusė tinkamumo klausimo būtų likę neatsakyta: statinės anga taip pat buvo išmatuotos būklės dalis.
Pakeitimo specifikacijoje buvo naudojamas 38CrMoAlA varžtas su Colmonoy 83 skrydžio kietuoju paviršiumi ir 42CrMo statinės korpusas su EJS04 pamušalu. Toje atitinkamoje stotyje naujojo skrydžio OD buvo 89,95 mm, o statinės ID buvo 90,15 mm. Jų skirtumas buvo 0,20 mm, todėl brėžinyje nurodytas 0,10 mm šaltas radialinis tarpas.
| Matavimo sekcijos matavimas | Senos dalys | Atsarginės dalys |
|---|---|---|
| Skrydis OD | 89,65 mm | 89,95 mm |
| Statinės ID | 90,25 mm | 90,15 mm |
| Skersmens klirensas | 0,60 mm | 0,20 mm |
| Šaltas radialinis tarpas | 0,30 mm | 0,10 mm |
Toje stotyje atkūrėme nurodytą tinkamumą, radialinį prošvaisą sumažinome 0,20 mm. Kitoms stotims ir mašinų sąsajoms reikia jų pačių patikrinimų. The drawing separated screw and barrel materials, protected areas and inspection requirements, so the replacement decision concerned geometry as well as hardness. Tai yra matavimo disciplina, kurios reikia naudingo tarnavimo laiko vertinimui, kad pakartotinius rodmenis galėtų paversti tendencija.
Atsižvelgti į nevienodą nusidėvėjimą
Išmatuokite kelis kampus kiekviename statinės skerspjūvyje ir išlaikykite atskirus rodmenis, įskaitant ovalumą. Apskaičiuotas apskritas prošvaisa nevisiškai apibūdina vienpusį pažeidimą, nutekėjimą arba iškreiptą angą. Dviejų sraigtų atveju tikrinant taip pat turi būti atsižvelgta į originalios įrangos gamintojo dvigubą kiaurymę ir susikertančią geometriją; viena apvalia anga formulė negali pakeisti šio vertinimo.
Laikykitės mašinos gamintojo pateiktų izoliavimo, slėgio išleidimo, tvarkymo ir išėmimo procedūrų. Pasirūpinkite kvalifikuotu personalu ir patikrinkite dalis. Susidėvėjimo ataskaita neturėtų priklausyti nuo žalingo valymo, savadarbio priėjimo ar nepalaikomo kėlimo.
5. Apskaičiuokite susidėvėjimo greitį iš pakartotinių patikrinimų
Vieno patikrinimo metu nustatomi esami matmenys. Two comparable inspections establish an interval rate. Further inspections show whether that rate is changing. Use hours accumulated by the same component set between inspections, not the total age of the machine or a mixture of different spare parts.
Apskaičiuokite kiekvienos stoties radialinio prošvaisa augimą mm per 1000 darbo valandų:
Greitis = (dabartinis radialinis prošvaisa – ankstesnis radialinis prošvaisa) / valandos tarp patikrinimų × 1 000
Tai yra bendras klirenso ir augimo tempas. Norėdami pamatyti, kuris komponentas prisideda, apskaičiuokite varžto radialinį nuostolį kaip(ankstesnis OD – dabartinis OD) / 2o statinės radialinis augimas kaip(dabartinis ID – ankstesnis ID) / 2. Kai vieta, orientacija ir apžiūros sąlygos sutampa, šių dviejų pokyčių suma padidėja prošvaisoje.
Naujausią intervalą skaitykite atskirai
Apsvarstykite numanomą vieno apskrito voko stoties patikrinimo žurnalą. Šie matmenys paaiškina skaičiavimą; jie nėra EJS eksploatavimo trukmės rezultatas ar priėmimo specifikacija.
| Valandos nuo montavimo | Skrydis OD | Statinės ID | Radialinis tarpas | Įvertinimas nuo ankstesnio skaitymo |
|---|---|---|---|---|
| 0 val | 99,95 mm | 100,15 mm | 0,10 mm | Bazinė linija |
| 2000 val | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1000 val |
| 4000 val | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1000 val |
Per visas 4000 valandų vidurkis yra 0,025 mm/1000 val. Naujausias intervalas yra greitesnis – 0,03 mm/1000 val. Naudojant tik viso gyvenimo vidurkį, šis pokytis būtų paslėptas. Ištirkite priežastį ir planuodami naudokite pakankamai konservatyvų naujausią kursą.
Naujausias intervalas taip pat išsiskiria į 0,04 mm varžto radialinį nuostolį ir 0,02 mm statinės radialinį augimą. Kartu jie paaiškina 0,06 mm prošvaisos padidėjimą. This gives the maintenance team a more useful question than which component usually wears first: which component is contributing on this line?
Prieš prognozuodami atmeskite klaidingą tendenciją
Nedidelis akivaizdus prošvaisos sumažėjimas nereiškia, kad susidėvėjęs metalas grįžo. Patikrinkite matavimo padėtį, temperatūrą, švarą, prietaiso nustatymą ir operatoriaus pakartojamumą. Jei pokytis yra metodo neapibrėžtumo ribose, praneškite apie tai kaip neišspręstą, o ne skaičiuokite begalinį ar neigiamą likusį gyvenimą.
Laikykite kiekvienos stoties tendenciją atskirai. A low average across the whole length can hide a damaged mixer, transition or discharge location. Record cracks, pitting and deposit loss alongside dimensions; these conditions may require action even when the clearance-growth calculation looks modest.
6. Paverskite nusidėvėjimo rodiklį pakeitimo planu
Susidėvėjimo greitis numato laiką iki nurodytos būklės tik tuo atveju, jei eksploatavimo sąlygos išlieka pakankamai panašios. Pirmiausia susitarkite dėl planavimo limito, naudodami OĮG taikomus paslaugų limitus, dalies būklę ir proceso našumą, kurį linija turi užtikrinti. Naujos dalies tolerancija apibrėžia naują tinkamumą; ji automatiškai neapibrėžia didžiausio aptarnavimo atstumo.
Apskaičiuokite valandas iki planavimo limito
Kai greitis išreiškiamas mm/1 000 h:
Numatomos likusios valandos = (planinis radialinis prošvaisa – esamas radialinis prošvaisa) / naujausias rodiklis × 1 000
Tęskite numanomą žurnalą aukščiau. Tarkime, kad šiam skaičiavimui inžinierių komanda pasirinko 0,30 mm radialinį tarpą kaip planavimo galutinį tašką. Dabartinė vertė yra 0,20 mm, o iki to galinio taško lieka 0,10 mm. Esant 0,03 mm/1000 h, numatoma maždaug 3300 darbo valandų. Šiame pavyzdyje 0,30 mm vertė yra prielaida, o ne bendra pakeitimo riba.
If the recent rate doubles to 0.06 mm/1,000 h, the same allowance gives roughly 1,700 hours. The remaining material allowance has not changed; numatytas jo naudojimo laikas. Neither result protects against a crack, sudden contact damage or unacceptable product quality occurring sooner.
Iš naujo nustatykite skaičiavimą, kai pasikeičia pareigos
Neekstrapoliuokite švarios dervos įrašo perjungdami į užpildytą medžiagą. Pažymėkite pakeitimą ir nustatykite naują intervalo tendenciją. Naują perdirbimo šaltinį, didesnį užpildo kiekį, skirtingą slėgio poreikį arba nuolatinį veikimo reguliavimą vertinkite kaip priežastį peržiūrėti prognozę.
Jei nėra naujos būklės matavimų, taikomas kontroliuojamas brėžinys gali padėti įvertinti esamus matmenis. Tai negali įrodyti, kiek susidėvėjimo įvyko nežinomu laikotarpiu. Padaryti dabartinį patikrinimą kaip nuoroda į vėlesnius palyginamus patikrinimus; nesugalvokite istorinės normos vien iš vardinio skersmens.
Dirbkite atgal nuo išjungimo
- Nurodykite stotį arba būklę, kuri kontroliuoja intervenciją, įskaitant visus ankstesnius kokybės ar saugos apribojimus.
- Konvertuokite numatomas darbo valandas į kalendorinį laiką naudodami suplanuotą gamybos grafiką, įskaitant išjungimus.
- Patvirtinkite brėžinį, formuluotę ir tai, ar reikia remonto ar naujos dalies.
- Gaukite dabartinį gamybos, tikrinimo ir transportavimo laiką faktiniam užsakymui.
- Rezervuokite įrengimo pajėgumus ir palikite rezervą prognozės neapibrėžtumui ir pristatymo rizikai.
Pasirinkite kitą patikrą prieš numatomą intervenciją, jos intervalą pagal nusidėvėjimo tendenciją ir gamybos kritiškumą. Sparčiai kintanti tendencija reikalauja anksčiau iš naujo įvertinti. Prognozė yra techninės priežiūros planavimo įvestis, o ne leidimas važiuoti per įspėjamuosius ženklus.
7. Pakeiskite varžtą, cilindrą arba abu?
Įvertinkite tinkamumą kaip porą, tačiau nemanykite, kad abi dalys turi būti perkamos kartu. Garso vamzdis gali būti tinkamas pakaitiniam varžtui. Dėl susidėvėjusio cilindro gali likti per didelis tarpas aplink naują varžtą nuo pirmojo paleidimo. Sprendimui priimti reikalingas išmatuotas skylės žemėlapis, siūlomi varžto matmenys ir išlaikytos sudedamosios dalies būklė.
| Sprendimas | Prieš tęsiant reikia įrodymų |
|---|---|
| Tęskite ir stebėkite | Patvirtinti matmenys ir būklė, priimtinas produktas, stabilus procesas ir numatytas pakartotinis įvertinimas |
| Atkurkite arba pakeiskite tik varžtą | Taisoma arba keičiama sraigto geometrija, tinkamas cilindras ir patikrintas rezultatas |
| Remontuokite arba pakeiskite tik cilindrą | Tinkamas pritvirtintas varžtas, inžinerijos patvirtintas statinės sprendimas ir patikrintas išlygiavimas |
| Kreipkitės į abi dalis | Abu yra už priimtinos būklės arba jų kombinuota geometrija neatitinka reikalaujamo tinkamumo |
Patikrinkite, ką atstačius būtų atstatyta
Prieš priimdami remonto pasiūlymą, nustatykite atkurtus matmenis, darbinį lydinį, saugomą zoną ir patikros reikalavimus. Įvertinkite šerdį, tiesumą, įtrūkimus ir ankstesnius remontus. Nemanykite, kad naudojant kitą kietumą, visas varžtas tampa naujas.
Panašiai, padidinus statinės kiaurymę apdirbant, savaime negalima atkurti pradinio tarpo. Bet kokiems pakeitimams reikalinga suderinama varžtų geometrija ir įmanomas statinės remonto dizainas. Prieš pasirinkdami pageidaujamą maršrutą, patvirtinkite atskiros dalies remonto galimybes ir tinkamumą.
Palyginkite naudingą produkciją, o ne vien tik sąskaitos faktūros kainą
Apskaičiuokite išlaidas tęsiant iki siūlomo išjungimo: prarasta parduodama produkcija, papildomas laužas, papildoma energija ir bet koks tvarkaraščio sutrikimas. Venkite du kartus skaičiuoti tą patį nuostolį, pvz., prarastą produkto vertę ir visas jo pardavimo pajamas. Taisydami ar pakeitę naudokite gamyklos išlaidų pagrindą ir faktines kainas.
Remontas gali būti patrauklus, kai šerdis ir geometrija yra tinkami, o atkurtos specifikacijos atitinka pareigą. Pažeidus konstrukciją, pakeitus sudėtį ar netinkamą originalų dizainą, gali būti teikiama pirmenybė naujai gamybai. Įrašykite, kodėl pasirinktas maršrutas turėtų išspręsti problemą, o ne tiesiog pakartoti ankstesnį pirkinį. TheEJS pirkėjo vadovaspateikiama brėžinio ir patikrinimo informacija, kurią reikia įtraukti į pakeitimo specifikaciją.
8. Prailginkite naudojimo laiką neslėpdami problemos
Suderinkite kiekvieną prevencinį veiksmą su pastebėta rizika. Metalo užterštumas turi būti kontroliuojamas prieš jam pasiekiant varžtą, naudojant tinkamą atskyrimo ir medžiagų tvarkymo praktiką. Pasroviui esantis lydalo ekranas turi skirtingą padėtį ir funkciją; jis negali užkirsti kelio teršalams prasiskverbti pro priešpriešinio sraigto dalis.
Prieš didindami gamybos poreikį, pakeiskite sudėtį, peržiūrėkite darbinius lydinius ir lydymosi geometriją. Jei norite nuolatinio vienpusio įbrėžimo, ištirkite išlygiavimą, statinės atramas ir varžtų būklę. Dėl pasikartojančių nuosėdų patikrinkite medžiagos apdorojimo sąlygas ir mašinos valymo procedūrą, o ne kiekvieną tamsią dėmę vertinkite kaip matmenų susidėvėjimą.
Prieš sukdami vadovaukitės originalios įrangos gamintojų įšilimo ir mirkymo instrukcijomis. Naudokite valymo metodus, suderinamus su komponentų metalurgija. Jei šildymo ar vėsinimo gedimai turėjo įtakos veikimui, prieš nuspręsdami, ar pakaitinė medžiaga yra tinkama, ištaisykite juos. Šie veiksmai skirti veiklos aplinkai; jie nepateisina patikros intervalo pratęsimo, kai matavimai rodo greitėjantį nusidėvėjimą.
Padarykite matavimo istoriją tinkama naudoti
Kiekvienam varžtui ir cilindrui suteikite atskirą tapatybę. Išsaugokite pradinius matmenis, remonto istoriją ir darbinį lydinį, pritvirtintą prie šios tapatybės, kai dalys juda iš vienos mašinos į kitą. Po remonto ar pakeitimo pradėkite naują matmenų atskaitą ir palyginimui išsaugokite ankstesnį įrašą. Išsaugokite nuotraukas su stoties pavadinimu ir orientacija, kad vėliau patikrinus būtų galima rasti tą pačią funkciją.
EJS tiekia medžiagų sertifikatus ir apžiūros ataskaitas savo varžtų cilindrams, kaip aprašytabimetalinio gaminio puslapis. Išsaugokite matmenų patikrinimo ataskaitą su montavimo įrašu; tai naudingiau priimant sprendimus dėl dėvėjimo, o ne vien gaminio aprašymas.
Norėdami įvertinti, atsiųskite mašinos modelį, kontroliuojamą brėžinį, informaciją apie dervą ir užpildą, sumontuotų dalių valandas, atitinkamus ID / OD rodmenis, patikrinimo sąlygas, pažeidimų nuotraukas ir gamybos simptomus. Įtraukite tai, ką linija turi pasiekti. SusisiekiteEJS pramonėadresusales@ejsscrewbarrel.comsu tuo matavimo paketu, kad diskusija galėtų prasidėti nuo tikrojo tinkamumo ir pareigos.
Paruoškite matavimo užklausą
Aprašykite sumontuotas dalis ir turimus išmatavimus. Mygtukas atidaro EJS el. laiško juodraštį; prieš siųsdami galite pridėti brėžinius ir nuotraukas.
9. Dažniausiai užduodami klausimai
Kiek laiko tarnauja ekstruderio varžto statinė?
Eksploatavimo laikas priklauso nuo formulės, konstrukcijos, geometrijos, apkrovos ir linijos reikalaujamos eksploatacinės savybės. Norėdami įvertinti likusį tarnavimo laiką, pakartokite atitinkamus varžtų ir cilindrų matavimus, apskaičiuokite naujausią nusidėvėjimo greitį ir įvertinkite jį iki patvirtintos planavimo ribos, tuo pačiu tikrindami gamybos tendencijas.
Ar bimetalinis varžtas visada tarnauja ilgiau?
Tinkamai parinktas bimetalinis darbinis lydinys gali būti naudojamas abrazyviniam arba koroziniam poveikiui. Vien konstrukcijos pavadinimas nenustato ilgesnio tarnavimo laiko. Lydinio suderinamumas, geometrija, išlygiavimas ir veikimo sąlygos vis dar svarbūs; sluoksnio storis nėra viso gyvenimo daugiklis.
Ar varžtas ar cilindras susidėvi pirmiausia?
Bet kuris iš jų gali kontroliuoti pakeitimo sprendimą. Išmatuokite skrydžio OD ir statinės ID atitinkamose stotyse, tada atskirkite varžto radialinį nuostolį nuo statinės radialinio augimo. Netaikykite kitos mašinos varžto ir cilindro naudojimo trukmės santykio be panašių konstrukcijos ir veikimo įrodymų.
Kokiu tarpu reikia pakeisti varžtą ir cilindrą?
Naudokite taikomus OĮG paslaugų apribojimus ir inžinerijos patvirtintą sprendimą, pagrįstą komponentų būkle, gaminio kokybe ir gamybos našumu. Nurodykite, ar riba yra radialinė, ar diametrali. Vieno milimetro vertė arba tarpo kartotinis netinka kiekvienam skersmeniui ir pritaikymui.
Ar galiu įvertinti likusį gyvenimą be naujos būklės bazinės linijos?
Galite patikrinti esamą būklę pagal taikomus brėžinius ir aptarnavimo apribojimus. Norėdami apskaičiuoti išmatuotą nusidėvėjimo greitį, naudokite dabartinę patikrą kaip atskaitą ir pakartokite ją po žinomo veikimo intervalo panašiomis sąlygomis. Nežinoma pradinė sąlyga negali nustatyti patikimo istorinio kurso.
Ar varžtas ir cilindras turi būti keičiami kartu?
Ne. Turi būti įvertinti abu, bet vieną pakeisti gali būti tikslinga, kai išlaikytas komponentas yra tinkamas ir gautas suderintas tarpas atitinka patvirtintus reikalavimus. Jei abu yra pažeisti arba tinkamumas išlieka nepriimtinas, kreipkitės į abu.