Ekstruzijos sraigto suspaudimo koeficientas apibūdina kanalo tūrio sumažėjimą nuo tiekimo dalies iki dozavimo sekcijos. Naudojant įprastą sraigtą su panašiu žingsniu ir kanalo geometrija, padavimo kanalo gylis, padalytas iš dozavimo kanalo gylio, yra naudingas apytikslis apskaičiavimas. Pasirinkite pakaitalą iš viso brėžinio ir faktinių padavimo sąlygų, o ne tik pagal santykį: du varžtai, pažymėti 3:1, gali turėti skirtingą kanalo gylį ir perėjimo profilius.
AutoriusEJS pramonė
- Apskaičiuokite kanalo gylį pagal sraigto skersmenį ir šaknies skersmenį, o ne statinės angos.
- Prieš priimdami du varžtus kaip lygiaverčius, palyginkite absoliučiuosius gylius ir zonų ilgius.
- Apibūdinkite į bunkerį patenkančią medžiagą, įskaitant šlifavimo formą ir pakrovimą.
- Prieš keisdami santykį, ištirkite šėrimą, tirpimą, apribojimą ir susidėvėjimą.
- Patvirtinkite pakeitimą naudodami stabilius gamybos matavimus, o ne tik apsisukimų skaičių.
Ką matuoja varžto suspaudimo laipsnis?
Įprastas vienas varžtas turi padavimo sekciją, perėjimo sekciją ir dozavimo sekciją. Tiekimo kanalas priima kietą medžiagą; perėjimas keičia kanalo geometriją, kai vystosi lydymasis; dozavimo sekcija nukreipia lydalą link išleidimo. Suspaudimo koeficientas apibūdina geometrinį ryšį tarp šio proceso pradžios ir pabaigos. Jis nematuoja slėgio, produkto tankio ar variklio efektyvumo.
Paprasto pastovaus žingsnio sraigto dirbtuvės skaičiavimas yra toks:
Suspaudimo laipsnis ≈ tiekimo kanalo gylis / dozavimo kanalo gylis
Bendresnis apibrėžimas lygina kanalų apimtis su lygiaverčiais skrydžiais. Gylio nuorodai reikia panašaus žingsnio ir kanalo geometrijos. Jei jie pasikeičia, naudokite brėžinį, kad įvertintumėte atitinkamus tūrius, o ne gylio santykį laikytumėte tiksliu tūriniu rezultatu.Allano Grifo paaiškinimas apie varžtų geometrijądaro šį skirtumą ir įspėja nepasikliauti santykiu be tikrojo gylio.
L/D apibūdina kažką kitokio: efektyvus darbinis ilgis padalytas iš išorinio varžto skersmens. 2700 mm darbinis ilgis ir 90 mm skersmuo sudaro 30:1. Patvirtinkite, kur gamintojas pradeda ir baigia tą darbinį ilgį. Pavaros plėtinys priklauso mechaniniam brėžiniui, bet neturėtų tyliai tapti papildomo apdorojimo ilgiu.
Todėl specifikacijos rodmuo „90 mm, 30:1, 3:1“ palieka trūkstamą informaciją. Jis nenustato padavimo gylio, dozavimo gylio, perėjimo ilgio, žingsnio pokyčių ar maišymo geometrijos. Prieš palygindami pakeitimo kainą su įmontuotu varžtu, teiraukitės šių matmenų. Norėdami gauti platesnį pirkimo kontrolinį sąrašą, žrEJS ekstruderio varžto cilindro kreiptuvas.
Kaip apskaičiuoti suspaudimo laipsnį pagal varžto brėžinį
Pradėkite nuo įprastos, vienos paleidimo konstrukcijos, kurios padavimo ir matavimo kanalai turi panašią žingsnio ir skrydžio geometriją. Raskite kiekvienos sekcijos pastovaus gylio dalį. Neimkite padavimo rodmens kūgio viduje arba dozavimo rodmenų iš maišytuvo, reljefo ar pažeisto krašto.
Kiekvienai vietai apskaičiuokite radialinio kanalo gylį:
Kanalo gylis = (skrydžio išorinis skersmuo – šaknies skersmuo) / 2
Padalijimas iš dviejų svarbu, nes abu matavimai yra skersmenys. Naudojant skersmens skirtumą, nurodytas gylis tiesiogiai padvigubinamas, net jei padalijus du vienodai neteisingus gylius, klaida gali išnykti. Santykis gali atrodyti teisingas, kai neteisingi gamybos matmenys.
Apdorotas 90 mm pavyzdys
Šie matmenys yra numanomas skaičiavimo pavyzdys, o ne rekomenduojama varžto konstrukcija ar gamybos bandymas.
| Matmenys | Pašarų skyrius | Matavimo skyrius |
|---|---|---|
| Skrydžio išorinis skersmuo | 90 mm | 90 mm |
| Šaknies skersmuo | 72 mm | 84 mm |
| Apskaičiuotas kanalo gylis | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Apytikslis suspaudimo laipsnis | 9/3 = 3:1 | Tas pats gylio santykio skaičiavimas |
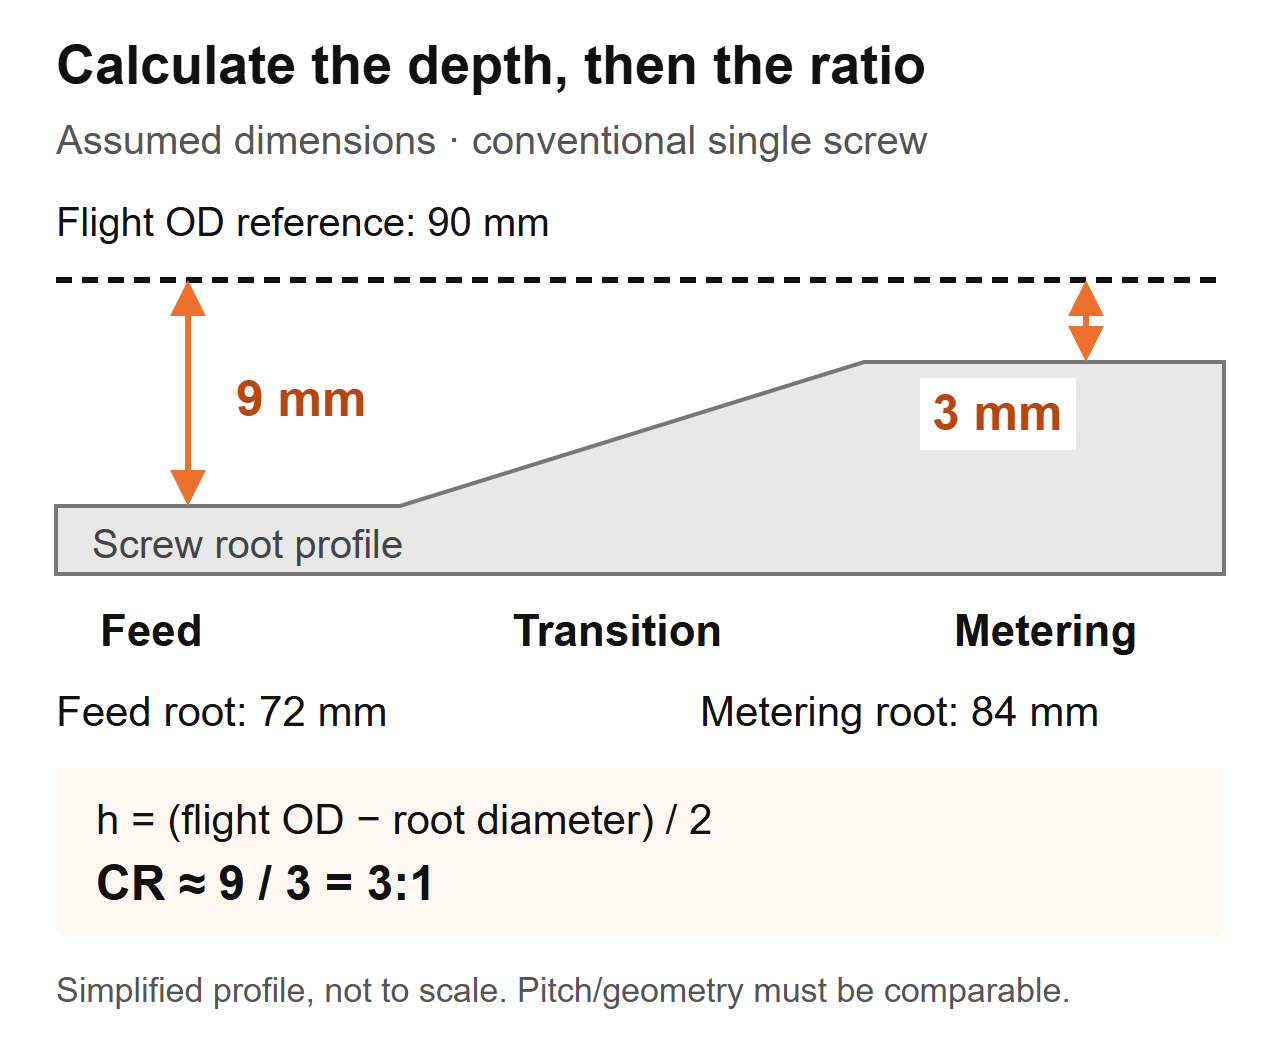 Skaičiavimo schema: numanomi įprasto varžto matmenys. Profilis yra supaprastintas ir nėra gamybos brėžinys.
Jei tikrinate išimtą varžtą, kartu užrašykite ašinę vietą, išmatuotą skrydžio skersmenį ir šaknies skersmenį. Laikykitės mašinos izoliavimo ir saugaus pašalinimo procedūrų, išvalykite komponentą nekeisdami paviršių ir naudokite tinkamus kalibruotus instrumentus. Tegul gamintojo patikros procedūra nustato matavimo metodą ir priėmimo kriterijus.
Nekeiskite statinės vidinio skersmens skrydžio išoriniu skersmeniu. Į šį skaičiavimą įtrauktas varžto ir cilindro tarpas. Negalvokite, kad susidėvėjusioje dalyje išmatuota geometrija vis dar atitinka pradinę konstrukciją: sumažinus skrydžio skersmenį pakeičiamas gylio skaičiavimas. Gaukite originalų brėžinį ir atskirai išmatuokite statinės nusidėvėjimą. TheEJS eksploatavimo trukmės vadovaspaaiškina, kodėl svarbu suderinti varžto ir cilindro matmenis.
Kodėl du 3:1 varžtai gali veikti skirtingai
Santykis nenurodo nė vieno kanalo dydžio. Tame pačiame 90 mm pavyzdyje antrojo sraigto padavimo šaknis gali būti 84 mm, o dozavimo šaknis - 88 mm. Jo gyliai būtų 3 mm ir 1 mm, taigi ir gylio santykis būtų 3:1. Tai nebūtų 9 mm/3 mm varžto matmenų kopija.
| Palyginimo elementas | Manoma, kad varžtas A | Manoma, kad varžtas B | Ką pirkėjas gali nustatyti |
|---|---|---|---|
| Skrydžio išorinis skersmuo | 90 mm | 90 mm | Tas pats vardinis varžto skersmuo |
| Tiekimo kanalo gylis | 9 mm | 3 mm | Skirtinga absoliuti padavimo geometrija |
| Matavimo kanalo gylis | 3 mm | 1 mm | Skirtinga absoliuti matavimo geometrija |
| Apytikslis gylio santykis | 3:1 | 3:1 | Vienodas santykis, ne vienodi varžtai |
| Perėjimo ilgis ir žingsnis | Nenurodyta | Nenurodyta | Našumo palyginimas lieka neišsamus |
Šis pavyzdys patvirtina tik matmenų išvadą. Tai nenustato pralaidumo skirtumo, lydymosi temperatūros skirtumo ar kurio varžto turi sukti dervą. Šie klausimai reikalauja likusios geometrijos ir veikimo sąlygų.
Ką mes tikriname, kai pakeitimas pateikiamas pagal tą pačią specifikaciją
Atliekant EJS keitimo darbus, du varžtai buvo tokio paties skersmens, L/D ir 3:1 suspaudimo santykis, tačiau vienas buvo švarus, o kitas perkaitino karščiui jautrų mišinį. Jų pereinamieji skyriai prasidėjo skirtingose padėtyse ir buvo skirtingo ilgio. Todėl lyginame zonos profilį, o ne tik citatos skaičius.
Pakeitimo brėžinyje pažymėkite, kur baigiasi tiekimo sekcija ir kur prasideda matavimas. Tada palyginkite gylį per tą intervalą. Santykis nurodo galutinius taškus; profilis rodo, kaip keičiasi kanalas tarp jų. Nė vienas nėra kito pakaitalas.
Dėl šios priežasties „padidinti suspaudimą“ yra neišsami projektavimo instrukcija. Padidinus padavimo gylį ir sumažinus dozavimo gylį, santykis didėja, tačiau keičiasi skirtingos sraigto dalys. Nurodykite, kuris aspektas pasikeičia, kas lieka nepakitęs ir kurią išmatuotą problemą pakeitimu siekiama išspręsti. Priešingu atveju tiekėjas ir gamybos komanda gali aptarti skirtingus pakeitimus.
Kaip derva, pašarų forma ir užpildai įtakoja sprendimą
Polimero pavadinimas nėra visa tiekimo specifikacija. Užrašykite rūšį, priedus, dalelių formą, drėgmės paruošimą ir mišinio konsistenciją. Granulės, šlifuotų kraštų apdaila ir netaisyklingi dribsniai gali turėti tą patį polimero pavadinimą, o tiekimo gerklėje elgiasi skirtingai.Jimo Franklando suspaudimo santykio diskusijamano, kad padavimas ir lydymas kartu, įskaitant tūrinį tankį ir trintį, o ne dervos tipą laiko pakankama pasirinkimo taisykle.
Pirmasis klausimas, kurį užduodame pasikeitus kanalui
EJS tyrimas apėmė 90 mm varžtą, 30:1 L/D ir 3:1 suspaudimo laipsnį. Linijoje buvo staigus štampo slėgis ir nenuoseklus sienelės storis, todėl pradinis prašymas buvo nukopijuoti tariamai susidėvėjusį varžtą. Paklausėme, kas dabar pateko į bunkerį, palyginti su pradine gamybos sąranka. Augalas pradėjo maišyti savo krašto apdailą į pašarą. Šis pakeitimas priklausė pakeitimo specifikacijai prieš priimant nepakeistą brėžinį.
Savo linijai rinkite reprezentatyvius pašarų pavyzdžius, o ne viską apibūdinkite kaip „perdirbtą plastiką“. Išmatuokite tūrinį tankį naudodami apibrėžtą talpyklą, užpildymo metodą ir svėrimo procedūrą. Užrašykite, ar medžiaga buvo laisvai pilama ar sutankinta; nelyginkite dviejų skirtingų metodų gautų rezultatų. Įtraukite nuotraukas su masteliu ir atkreipkite dėmesį į maišymo būdą.
| Pašarų būklė | Informacija, kurią reikia rinkti | Išspręstas dizaino klausimas |
|---|---|---|
| Mergelės granulės | Klasė, granulių forma, paruošimas ir esami stabilūs nustatymai | Ar nustatyta geometrija vis dar tinkama šiai pareigai? |
| Granulių/permalimo mišinys | Mišinio proporcija, dalelių dydžio sklaida, tūrinio tankio konsistencija | Ar tiekimas išlieka vienodas viso bėgimo metu? |
| Plėvelės žvyneliai arba kraštų apdaila | Forma, šėrimo būdas, tilto stebėjimai ir tūrinis tankis | Ar medžiaga gali patikimai patekti į tiekimo skyrių ir ją užpildyti? |
| Milteliai arba sausas mišinys | Formuluotė, srauto elgsena ir tiekimo sistemos detalės | Ar šėrimo tvarka tinka šiai medžiagai? |
| Užpildytas mišinys | Užpildo tipas ir proporcija, paruošimas ir nusidėvėjimo istorija | Kokie lydymosi, karščio ir nusidėvėjimo reikalavimai kartu? |
Neskaitykite šios lentelės, nes „mažesniam tūriniam tankiui visada reikia didesnio santykio“. Geometrijos pakeitimas negali automatiškai ištaisyti tiltelio, atskyrimo arba nenuoseklaus tiektuvo. Atsparumas dilimui taip pat neturėtų būti pasirinktas iš suspaudimo laipsnio. PeržiūrėkiteEJS varžtų statinės medžiagų vadovasatskirai, kai pasikeičia formuluotė.
Per aukštai ar per žemai? Prieš keisdami varžtą, diagnozuokite procesą
Slėgio padidėjimas, neišsilydžiusios dalelės ir kylanti lydymosi temperatūra yra priežastys, kurias reikia ištirti. Jie nėra suspaudimo laipsnio matavimai. Naudinga diagnostinė seka yra nustatyti, ar trikdymas prasideda tiekiant, tirpstant, suvaržymui pasroviui ar susidėvėjus mechaninei geometrijai.
Pirmiausia palyginkite su stabiliu istoriniu bandymu, naudojant tą pačią medžiagą ir produktą. Laikykite štampą, ekrano išdėstymą ir matavimo vietas nuosekliai. Kartu užrašykite faktinę galią, varžto greitį, lydymosi temperatūrą, slėgį, pavaros apkrovą ir matomus defektus. Vien statinės temperatūros nustatymai nenustato lydymosi temperatūros.
| Stebėjimas | Patikrinama prieš keičiant geometriją | Į prašymą įtraukti įrodymus |
|---|---|---|
| Slėgis ir išeiga svyruoja | Bunkerio tiekimas, tiltas, tiektuvo konsistencija, mišinio keitimas ir apribojimas | Laiku suderinti greičio, slėgio ir išėjimo įrašai |
| Atsiranda neištirpusių dalelių | Tiekimo greitis, lydymosi sąlygos, dervos pokyčiai, veikimo greitis ir varžto profilis | Pavyzdžiai arba nuotraukos, susietos su įrašytu veikimo tašku |
| Lydymosi temperatūra yra per didelė | Faktinis lydalo rodmuo, greitis, apribojimas, aušinimas ir maišytuvo būklė | Matavimo metodas, vieta ir stabilaus veikimo rodmenys |
| Išėjimas krenta esant nepakitusiam apsisukimų dažniui | Faktinis tiekimas, dervos būklė, štampai / ekranai ir atitinkamas varžto / statinės susidėvėjimas | Išeiga per aps./min ir techninės priežiūros bei matavimo įrašai |
| Padidėja juodos dėmės arba spalvos pakitimas | Medžiagų istorija, sustingusios vietovės, gyvenimo sąlygos ir valymas | Defekto raštas ir kai jis pasirodo važiuojant |
Kodėl didesnis koeficientas nėra automatinis tobulėjimas
Lin Jin ir Mark A. Spalding pranešė apie kontroliuojamą LLDPE tyrimą, kuriame buvo naudojamas 2,5 colio ekstruderis ir penki suspaudimo laipsniai nuo 2,0 iki 3,6. Dozavimo gylis išliko 0,125 colio, o padavimo gylis pasikeitė. Esant 110–150 aps./min., didesnio santykio sraigtai išlydė 5–10 °C aukštesnę lydymosi temperatūrą nei mažesnio santykio modeliai. Tai tos įrangos, dervos ir eksperimento rezultatai, o ne temperatūros prognozė keičiant EJS. Žiūrėti autoriųsuspaudimo santykio veikimo tyrimas.
Atskirastrikčių šalinimo pavyzdys, kurį pateikė Markas A. Spaldingasaprašomas 6 colių dviejų pakopų ABS ekstruzijos varžtas, kurio pirmosios pakopos santykis yra 3,1. Neišsilydžiusi medžiaga kliudė spiralinę užtvanką; siūlomas pakeitimas sumažino šį santykį iki 2,5. Tai buvo specifinis dizaino atsakas į lydymosi problemą, o ne universali ABS rekomendacija.
Naudokite šiuos pavyzdžius, kad įrėmintų inžinerinį klausimą: ar varžtas gali ištirpdyti kietąsias medžiagas, kurias jis gauna reikiamame veikimo taške? Neverskite nė vieno pavyzdžio į bendrą dervos ir santykio diagramą arba numanomu EJS veikimo rezultatu.
Kai neužtenka vieno suspaudimo koeficiento skaičiaus
Paprastas padavimo gylio / matavimo gylio palyginimas priklauso apibrėžtai sraigto geometrijai. Prieš naudodami, nustatykite varžto tipą ir padavimo tvarką. Santykis, nurodytas vienam dizainui, gali nereikšti to paties kito.
Užtvarinis varžtas padalija medžiagą į kietus ir lydymosi kanalus. Jo aprašymui reikalingas kanalų išdėstymas ir barjero geometrija, o ne tik du įprasti šaknies matavimai. Ventiliuojamas dviejų pakopų varžtas turi daugiau nei vieną apdorojimo etapą; paklauskite, kurį etapą apibūdina nurodytas suspaudimo koeficientas. Ventiliacijos sritis ir pasroviui esanti siurbimo sekcija turi būti įvertinta kaip tos visos konstrukcijos dalis.Griffo varžto dizaino diskusijaapima barjerinius kanalus, dviejų pakopų varžtus ir skirtingą griovelių statinių padavimo elgesį.
Taip pat atskirkite šėrimą potvyniais nuo kontroliuojamo ar bado maitinimo. Įrašykite šėrimo režimą į specifikaciją. Priešingu atveju tiekėjas gali įvertinti visą tiekimo kanalą, o įdiegtas procesas užtikrina kontroliuojamą masės srautą. Tai yra ribinė sąlyga, kurią reikia išsiaiškinti, o ne priežastis taikyti kitokį universalų santykį.
Dviejų sraigtų ekstruderiams taip pat reikia savo geometrijos ir proceso aprašymo. Netaikykite įprasto vieno sraigto gylio nuorodos susikertančiai porai ir manykite, kad ji užfiksuoja visą suspaudimo elgseną. Pateikite varžtų išdėstymą, sukimosi režimą, elementą arba skrydžio profilį ir gamintojo brėžinį.
Jei specifikacija neaiški, naudokite šiuos klausimus:
- Ar tai įprastinė, barjerinė, dviejų pakopų ar dviejų varžtų konstrukcija?
- Ar nurodytas santykis apskaičiuojamas pagal gylį ar kanalo tūrį?
- Kurios tiekimo ir matavimo vietos apibrėžia skaičiavimą?
- Ar keičiasi aukštis arba kanalų išdėstymas tarp tų vietų?
- Ar įdiegta tiekimo sistema atitinka projektinę prielaidą?
Specifikacija turėtų atsakyti į šiuos klausimus, nereikalaujant, kad mašinistas atspėtų. Jei negalite, prieš leisdami kopijuoti gaukite visą profilį. „3:1“ yra naudingas, kai žinomas jo apibrėžimas ir taikymas.
Ar turėtumėte nukopijuoti esamą varžtą ar jį pertvarkyti?
Nepakitęs pakeitimas yra pagrįstas atskaitos taškas, kai sumontuota geometrija užtikrina patenkinamą kokybę ir našumą, pareiga nesikeičia, o išmatuotas nusidėvėjimas paaiškina gedimą. Tai tampa silpnesniu pasirinkimu, kai pirminė problema egzistavo prieš nusidėvėjimą, pasikeitė sudėtis arba procesas dabar vyksta už ankstesnio veikimo diapazono.
Atskirkite du sprendimus citatoje: pradinių matmenų atkūrimas ir apdorojimo dizaino keitimas. Susidėvėjusį varžtą gali reikėti pakeisti, nereikalaujant kitokio suspaudimo laipsnio. Ir atvirkščiai, tvirtas sraigtas gali nebetikti į augalą įvestam pašarui.

Prieš palygindami pasiūlymus, apibrėžkite pakeitimą
Pateikite tiekėjui rašytinį problemos pareiškimą: pavyzdžiui, slėgio nestabilumas pakeitus tiekimo formą, o ne „reikia geresnio varžto“. Įtraukite pradinį brėžinį ir eksploatavimo įrašus. Paprašykite siūlomo projekto nustatyti pasikeitusius gylius, zonų ilgį, žingsnį ir visas maišymo savybes.
Mechaninio tinkamumo apžvalgą laikykite atskirai. Patvirtinkite darbinį ilgį, pavaros jungtį, tvirtinimo sąsajas ir iškrovimo išdėstymą, kad jis atitiktų sumontuotą mazgą. Dėl ilgesnio darbo ilgio gali reikėti pakeisti mašinos lygį; tai nėra įprasta pakeitimo prielaida. Didesnis L/D žymėjimas citatoje turėtų paskatinti matmenų patikrinimą, o ne didesnio pajėgumo lūkesčius.
Tada susitarkite dėl palyginimo sąlygų ir priėmimo kriterijų. Prieš bandymą apibrėžkite medžiagą, gaminį, veikimo taškus, kokybės patikrinimus ir gamybos matavimus. Jei kartu keičiasi kelios konstrukcijos ypatybės, bandymo metu įvertinamas visas pakeitimas; ji negali nustatyti, kad tik suspaudimo laipsnis sukėlė rezultatą.
TheEJS ekstruderio sraigtinės statinės gaminio puslapisyra svarbus pakeitimo užklausos pradžios taškas. Pateikite tikrąją programą ir brėžinį, kad diskusija būtų susijusi su įdiegta mašina, o ne apie bendrą polimerų asortimentą.
Ką siųsti EJS ir kaip patvirtinti pakeitimą
Naudinga užklausa leidžia gamyklai susieti apdorojimo reikalavimą su gaminamu brėžiniu. Nusiųskite pradinę specifikaciją, net jei manote, kad ji neteisinga, tada nustatykite, kas pasikeitė. Kad senas brėžinys tyliai netaptų gamybos instrukcija, žiūrėkite peržiūros numerius.
Įtraukite šią informaciją:
- Mašinos gamintojas, modelis, varžto tipas ir sumontuotų komponentų nuorodos.
- Skrydžio skersmuo, darbinis ilgis, pavaros galų matmenys ir vamzdžio / sąsajos brėžiniai.
- Tiekimo ir dozavimo gyliai, zonų ribos, žingsnio profilis ir maišymo ypatybės.
- Dervos klasė, priedai, užpildo pakrovimas, pašarų forma ir paruošimo procedūra.
- Tiektuvo išdėstymas, normalūs sūkiai, galia, lydymosi temperatūra ir slėgio rodmenys.
- Defektų pavyzdžiai, techninės priežiūros istorija ir galimi atitinkami varžtų / statinės išmatavimai.
- Reikalinga gaminio kokybė ir priėmimo eksploatavimo sąlygos.
Palyginkite stabilią gamybą, o ne tik sėkmingą startą
Sumontavę vadovaukitės mašinos tiekėjo saugaus paleidimo instrukcijomis. Patvirtinkite patvirtintą medžiagą ir sąranką, leiskite procesui stabilizuotis ir surinkite rodmenis per nustatytą intervalą. Įrašykite išvestį sutartu svėrimo metodu, o ne įvertinkite jį pagal sraigto greitį.
Palyginimui apskaičiuokite specifinę galią kaip išmatuotą masės galią, padalytą iš aps./min. Laikykite matomus išvesties vienetus, pvz., kg/h per aps./min. Palyginkite šią vertę tik su kokybe, faktine lydymosi temperatūra, slėgiu ir pavaros apkrova. Didesnis skaičius nereiškia pagerėjimo, jei produktas neatitinka specifikacijos arba procesas tampa nestabilus.
| Bandymo įrašas | Įrašykite nuosekliai | Kodėl tai naudinga |
|---|---|---|
| Pašaras | Įvertinimas, partija, maišymas ir paruošimas | Nurodo su geometrija nesusijusius pokyčius |
| Veikimo taškas | Greitis, temperatūros nustatymas ir padavimo režimas | Padaro palyginimą atkuriamą |
| Gamyba | Laiku nustatyta masė ir priimtinas produktas | Atskiria bendrą produkciją nuo naudingos produkcijos |
| Proceso būklė | Faktinė lydymosi temperatūra, slėgis ir pavaros apkrova | Atskleidžia kompromisus, kuriuos slepia vien produkcija |
| Kokybė | Suderinti matmenys, išvaizda ir defektų patikros | Nustato, ar pakaitalas atitinka pareigą |
Pakartokite palyginimą keisdami veikimo taškus ir išlaikykite tas pačias matavimo vietas. Jei problema išlieka, atsiųskite įrašus su brėžinio peržiūra ir pavyzdžių identifikatoriais. SusisiekiteEJS pramonėsu tuo paketu, o ne prašyti pakeisti suspaudimo koeficientą be nustatytos priežasties.
Aptarkite pakaitinį varžtą
Apibūdinkite sumontuotą varžtą, faktinę padavimo ir apdorojimo problemą. Mygtukas atidaro EJS el. laiško juodraštį; prieš siųsdami galite pridėti brėžinius ir nuotraukas.
Dažnai užduodami klausimai
Kas yra ekstruzijos varžto suspaudimo laipsnis?
Tai tiekimo sekcijos kanalo tūrio ir matavimo sekcijos kanalo tūrio santykis lygiaverčių skrydžių metu. Panašaus žingsnio ir kanalo geometrijos įprasto sraigto padavimo gylis, padalytas iš dozavimo gylio, yra naudingas apytikslis skaičiavimas. Tai geometrinis santykis, o ne slėgio santykis ar našumo garantija.
Kaip apskaičiuoti suspaudimo laipsnį pagal šaknų skersmenis?
Apskaičiuokite kiekvieną radialinio kanalo gylį kaip skrydžio išorinį skersmenį atėmus šaknies skersmenį, padalijus iš dviejų. Tada padavimo gylį padalinkite iš dozavimo gylio. Naudokite nustatytas padavimo ir dozavimo vietas, nuoseklius vienetus ir atitinkamus skrydžio skersmenis. Nenaudokite statinės angos skersmens arba manykite, kad susidėvėjęs varžtas vis dar atitinka pradinį brėžinį.
Ar 3:1 varžtas tinka kiekvienai dervai?
Ne. Tas pats santykis gali apibūdinti skirtingus absoliučiuosius kanalo gylius ir perėjimo profilius. Tinkamumas taip pat priklauso nuo konkrečios rūšies, pašaro formos, priedų, šėrimo išdėstymo ir eksploatavimo sąlygų. Pradėkite nuo visos geometrijos ir apibrėžto gamybos reikalavimo, o ne vertinkite santykį kaip universalią dervos rekomendaciją.
Ar didėjantis suspaudimo laipsnis padidina našumą?
Nebūtinai. Pastūmos gylio keitimas ir dozavimo gylio keitimas turi įtakos skirtingoms sraigto dalims, net jei abu padidina santykį. Tiekimo, lydymosi ir pasroviui sąlygos turi būti vertinamos kartu. Prieš nuspręsdami dėl pakeitimo, palyginkite stabilią išmatuotą galią su produkto kokybe, faktine lydymosi temperatūra, slėgiu ir pavaros apkrova.
Ar susidėvėję varžtai gali sukelti problemų nepakeitus brėžinio santykio?
Taip. Brėžinyje aprašoma numatoma geometrija, o ne dabartinė būklė. Išmatuokite varžtą ir cilindrą atitinkamose vietose ir palyginkite su patvirtintais originaliais matmenimis. Suspaudimo santykio etiketėje nenurodomas darbinis tarpas, o tos etiketės kopijavimas neišsprendžia neišmatuotos nusidėvėjimo problemos.
Ar galiu naudoti tą patį skaičiavimą dviejų sraigtų arba barjerų konstrukcijoms?
Nemanykite, kad taikoma įprasta vieno kanalo gylio nuoroda. Pirmiausia nustatykite kanalo išdėstymą, varžtų tipą ir skaičiavimo vietas. Užtvarinių kanalų, pakopinių varžtų ir besijungiančių dvigubų varžtų geometrijos aprašymas turi būti išsamesnis. Prieš naudodami jį pakeitimo specifikacijoje, paklauskite dizainerio, kurie tūriai ar gyliai apibrėžia nurodytą santykį.