AutoriusEJS pramonė
- Pradėkite nuo defektų ir eksploatavimo įrašų, o ne nuo pažadėto našumo padidėjimo.
- Atskiros lydymosi, maišymo, padavimo ir mechaninio susidėvėjimo problemos.
- Brėžinyje atskirai nurodykite pagrindinį skrydį ir barjerinį skrydį.
- Suderinkite pasiūlymą su sumontuota statine, padavimo sistema ir turimu darbiniu ilgiu.
- Priimkite pakeitimą, kai gaminama stabili, atitinkanti specifikaciją sutartame veikimo diapazone.
Kaip įprasti ir barjeriniai varžtai susidoroja su tirpimu
Įprastas trijų zonų sraigtas turi padavimo, perėjimo ir dozavimo dalis. Pereinamojoje dalyje kieta medžiaga ir besikaupiantis lydalas dalijasi pagrindiniu kanalu. Užtvarinis sraigtas prideda antrinį srautą, kuris padalija dalį lydymosi sekcijos į kietąsias medžiagas ir lydalo kanalus. Lydas pereina per nupjautą barjerą į lydymosi kanalą, kai kietosios medžiagos tęsiasi per savo kanalą.Rauwendaal barjero varžto paaiškinimasaprašomas šis atskyrimas ir besikeičiantis kanalų išdėstymas palei barjero sekciją.
Šis skirtumas nurodo projektavimo metodą, o ne automatinį našumo reitingą. Geometrija vis tiek turi atitikti į mašiną patenkančią medžiagą ir gamybos reikalavimus. TheSHS Extrusion Training palyginimasvaržtų dizainą traktuoja kaip kompromisą tarp plastifikavimo pajėgumo ir švelnaus apdorojimo, ir apibūdina tiek įprastą, tiek barjerinę architektūrą.
Jei dabartinis varžtas sukuria priimtiną gaminį visame reikiamame veikimo diapazone, dokumentuokite šią bazinę liniją prieš keisdami jo architektūrą. Jei kokybė prastėja tik didėjant prašomam greičiui, užrašykite, kur prasideda blogėjimas ir kurie proceso rodmenys keičiasi kartu su juo. Dėl šių įrodymų dizaino diskusija yra naudinga; žodžiai „didelė našumas“ ne.
TheEJS ekstruderio sraigtinės statinės pirkėjo vadovasapima platesnį specifikacijų ir pakeitimo procesą. Šis palyginimas susijęs su įprastomis ir barjerinėmis vieno sraigtėmis, o ne su pasirinkimu tarp vieno ir dviejų sraigtų mašinų.
Perskaitykite barjerą atskirai nuo pagrindinio skrydžio prošvaisos
Dviems matmenims reikia atskirų pavadinimų. Pagrindinio skrydžio prošvaisa yra tarpas tarp pagrindinio skrydžio išorinio skersmens ir statinės angos. Užtvaros skrydžio prošvaisa yra tarpas virš antrinio skrydžio. Įprastoje nupjautoje užtvaroje antrinio skersinio skersmuo yra mažesnis, todėl lydalas gali pereiti per jį. Tai skirtingos funkcijos ir turėtų turėti skirtingas piešimo išnašas.
Koncentriniam matmenų palyginimui radialinis tarpas yra:
Radialinis prošvaisa = (vamzdžio angos skersmuo – atitinkamas skrydžio skersmuo) / 2
Šis skaičiavimas apibūdina vardinį ryšį tarp skersmenų. Jis nenustato mažiausio vietinio tarpelio ekscentriškame, pažeistame arba netinkamai išlygintame mazge arba važiavimo prošvaisos apdorojimo temperatūroje.
Matmenų pavyzdys, o ne apdirbimo rekomendacija
Tarkime, kad lyginamoje vietoje statinės skersmuo yra 90,10 mm, pagrindinio skrydžio skersmuo – 90,00 mm, o barjero skersmuo – 89,30 mm. Gautas pagrindinio skrydžio radialinis prošvaisa yra 0,05 mm; barjero skrydžio radialinė prošvaisa yra 0,40 mm. Šios numanomos vertės paaiškina aritmetiką ir nėra nurodytos EJS produkto leistinos nuokrypos.
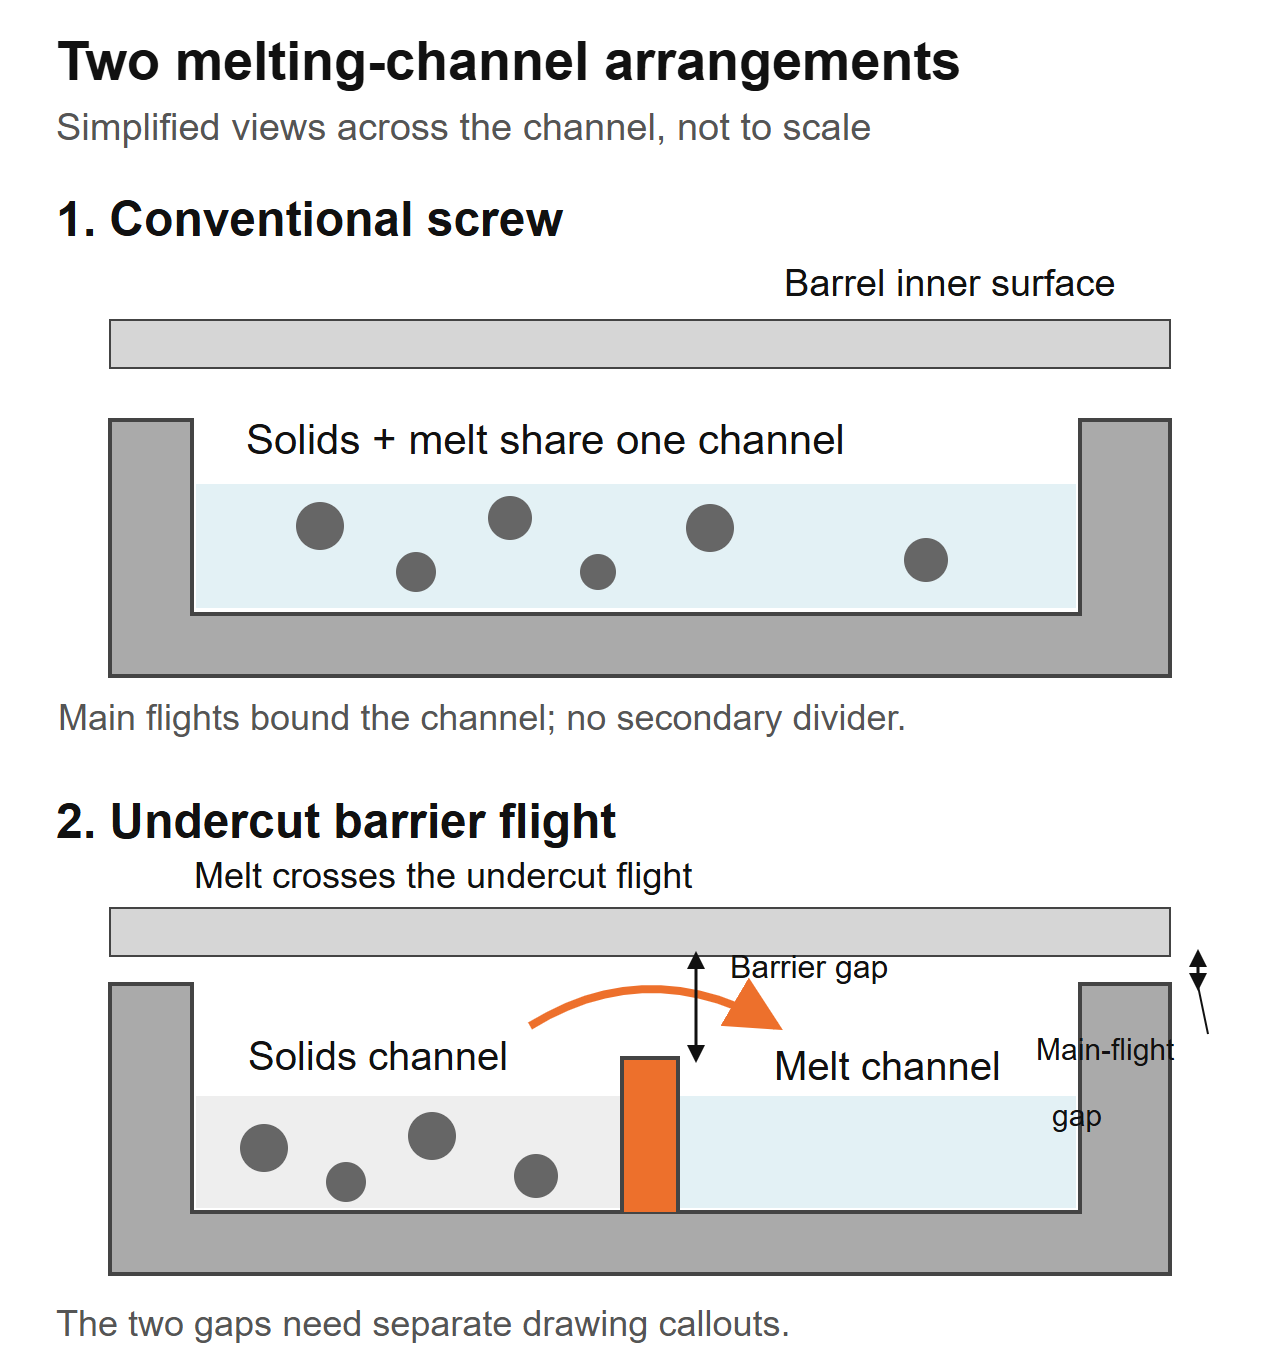 Supaprastinti kelių kanalų rodiniai, o ne gamybos skyriai. Barjeras ir skrydžio prošvaisa yra atskiros brėžinio savybės; šioje diagramoje nėra nurodyti jokie matmenys.
Citata, nurodanti tik „skrydžio atstumą“, yra dviprasmiška šiai geometrijai. Paklauskite, kuris skrydis, kokia ašinė vieta ir ar vertė yra radialinė ar diametrali. Taip pat atskirkite vardinius naujos dalies matmenis nuo esamų nusidėvėjimo rodmenų. Nematuokite vieno skrydžio ir manykite, kad jis apibūdina kitą.
Projektuotojas turi nurodyti tikrosios dervos ir mašinos darbinius tarpus. Mažesnis užtvaros praėjimas nėra automatiškai geresnis, o didesnis nėra automatiškai saugesnis. Laikykite patvirtintą geometriją ir tikrinimo metodą kartu, o ne perimkite numerį iš kito ekstruderio.
Užtvaros sekcija ir maišymo sekcija išsprendžia skirtingas problemas
Lydymas ir maišymas nusipelno atskirų patikrinimų. Barjerinė sekcija valdo perėjimą nuo kietos medžiagos iki lydalo. Tolesnis maišytuvas veikia lydalo vienodumą arba dispersiją pagal savo geometriją. Sraigtas gali turėti abu, todėl „barjeras arba maišymo varžtas“ dažnai yra neišsamus pasirinkimas.
Rauwendaal'sCRD barjero-sraigto aprašymasaiškiai aptariamas tolesnio maišytuvo pridėjimas, nes vien barjerinė sekcija neužtikrina reikiamo paskirstymo maišymo. Tai yra priežastis nurodyti kiekvieną funkciją, o ne manyti, kad EJS naudoja tą patentuotą dizainą.
TheEJS maišymo skyriaus vadovasišskiria Maddock, Pineapple ir Saxton elementus. Naudokite jį, norėdami aptarti norimą maišymo veiksmą, nustatę defektą. Žinomam maišytuvo pavadinimui vis tiek reikia brėžinio ir veikimo konteksto.
Venkite priskirti naują varžtą vien dėl išvaizdos. „Gelis“ ir „žuvies akis“ yra produkto aprašymai, o ne patvirtinta priežastis. Svetimoji dalelė ar suirusi medžiaga neturėtų būti traktuojama kaip įprasta neištirpusi medžiaga, kurią būtina pašalinti nauja lydymosi sekcija.
Paprašykite pasiūlymo atskirai identifikuoti lydymosi ir maišymo sekcijas, įskaitant jų vietas ir numatytas funkcijas. Jei abu keičiasi, gamybos bandymas įvertina visą varžtą. Jis negali atskirti barjerinio skrydžio naudos nuo maišytuvo naudos be tinkamo palyginimo.
Nustatykite, ar linija iš tikrųjų yra ribojama
Pradėkite nuo dabartinės patvirtintos sąrankos ir stabilaus etaloninio paleidimo. Palyginimui naudokite tą pačią dervos rūšį, paruošimo procedūrą, sumaišykite, štampuokite ir ekrano išdėstymą. Nustatykite, kuris gaminio patikrinimas riboja veikimo greitį: matomi defektai, matmenų pokytis, lydymosi temperatūra, pavaros apkrova ar tolesnis reikalavimas.
Neviršydami mašinos tiekėjo naudojimo instrukcijų ir saugių ribų, užregistruokite procesą sutartose gamybos vietose. Nedidinkite greičio vien norėdami sukelti gedimą. Surinkite laiko išvestį, faktinę lydymosi temperatūrą, slėgį, sraigto greitį, pavaros apkrovą ir produkto kokybės rezultatus tais pačiais mėginių ėmimo intervalais.
Apibrėžkite problemą terminais, kuriuos dizaineris gali naudoti
„Neištirpęs pasirodo, kai atliekame šią klasę šioje darbo vietoje“ yra naudingas pradinis teiginys, jei tai patvirtina pavyzdžiai ir įrašai. „Mums reikia 30 % daugiau produkcijos“ yra tikslas, o ne paaiškinimas, kas šiandien trukdo tokiai produkcijai. Laikykite tikslą ir diagnozuotą apribojimą atskiruose laukuose.
Kompromisai yra tikri. A2023 m. optimizavimo studija, kurią atliko Gaspar-Cunha ir kolegospalygino LDPE ir PP įprastus ir Maillefer barjerų dizainus. Modeliuotais atvejais barjerų projektai paprastai buvo naudingi LDPE, o abi architektūros buvo tinkamos PP. Tai buvo skaitiniai projektų palyginimai, o ne EJS gamybos testai ar rekomendacijos kiekvienai polimero klasei.
Naudokite šį skirtumą vertindami tiekėjo pretenzijas. Prašykite rezultatų atitinkamomis sąlygomis, nurodydami visą geometriją, o ne priimkite „varžtai yra geresni“ kaip savo linijos įrodymą.
Gamyklos klausimas: kas pasikeitė bunkeryje?
EJS pakeitimo užklausoje įdiegta specifikacija buvo 90 mm, 30:1 L/D ir 3:1 suspaudimo laipsnis. Linijoje buvo padidėjęs slėgis ir nenuoseklus sienelės storis. Pradinis prašymas buvo nukopijuoti tariamai susidėvėjusį varžtą. Paklausėme, kas dabar pateko į bunkerį, palyginti su pradine sąranka: gamykla pradėjo maišyti savo krašto apdailą į pašarą. Mūsųpublikuoti parduotuvės užrašaiapibūdinkite, kodėl tas pakeitimas turėjo būti pakeitimo specifikacijos dalis.
Šis klausimas priklauso nuo bet kokios įprastinės iki barjero diskusijos pradžios. Užsirašykite, ar pašare yra granulių, dribsnių ar maltos medžiagos, ir kaip mišinys pasiekia gerklę. „Tas pats polimeras“ nereiškia, kad pašaras yra tas pats.
Paverskite sklaidos kanalo aprašą tinkama specifikacija
Surinkite reprezentatyvų pavyzdį ir nustatykite jo šaltinį. Atkreipkite dėmesį į dalelių dydžio sklaidą, formą, maišymo metodą ir tai, ar proporcija keičiasi važiavimo metu. Jei matuojate laisvą tūrinį tankį, indas ir pildymo būdas turi būti vienodi. Laisvai pilamas mėginys ir sutankintas mėginys yra skirtingi išmatavimai.
Nurodykite, ar sumontuotoje statinėje yra lygiavamzdė arba griovelio padavimo dalis, ir apibūdinkite valdomą tiektuvą arba padavimo pagalbinę įrangą. Paklauskite sraigto pasiūlymo, kad nurodytumėte, kokias maitinimo sąlygas jis prisiima. Nemanykite, kad vienai maitinimo sistemai skirtas dizainas yra panašus į kitą.
Gamyklos apžvalgai brėžinys ir medžiagos aprašymas turi būti pateikti kartu. Brėžinyje galima nustatyti mechaninį apvalkalą, tačiau jis negali aprašyti padavimo pokyčio, įvykusio po varžto įdėjimo. Ir atvirkščiai, netaisyklingo tiekimo nuotraukos nesukuria tinkamo kanalo profilio arba barjerinio praėjimo.
Taip pat atskirkite nusidėvėjimo reikalavimus nuo lydymosi geometrijos. Užpildai, priedai ir taršos istorija priklauso paviršiaus apdorojimo diskusijoms. TheEJS medžiagų vadovasapima tą sprendimą. Pakeitus varžto architektūrą, neteisingai nurodytas darbinis paviršius automatiškai neišsprendžiamas.
Ar barjerinis varžtas tinka jūsų esamam ekstruderiui?
Siūlomas modifikavimas turi išlaikyti dvi peržiūras: mechaninio tinkamumo ir tinkamumo procesui. Pirmojo praėjimas nenustato antrojo. Vamzdžio ir pavaros jungtis gali fiziškai priimti varžtą, o jo geometrija lieka netinkama tiekimui ar veikimo diapazonui.
Palyginkite brėžinius su sumontuotu mazgu, o ne tik modelio pavadinimu. Nustatykite naudojamą skrydžio ilgį, statinės angos profilį, pavaros galo jungtį, išleidimo galo detales ir padavimo angos padėtį. Įtraukite bet kokią ventiliacijos angą ar kitą statinės funkciją, kurią varžtas turi atitikti. Laikykite matomus mašinos gamintojo pateiktus matmenų susitarimus.
Nemanykite, kad didesnis L/D gali būti tiekiamas kaip įprastas patobulinimas. Galimas darbinis ilgis turi atitikti tiekimo, užtvaros ir pasroviui skirtas dalis. ŽiūrėkiteEJS L/D ir suspaudimo santykio vadovaskodėl šie antraščių santykiai palieka nepatikslintą svarbią profilio informaciją.
Prieš leisdami pakeisti tik varžtą, patikrinkite cilindrą. Dabartiniai jo kiaurymės matmenys svarbūs ir tinkamam, ir diskusijoms apie prošvaisą. Laikykitės patvirtintos patikros procedūros, o ne priskirkite vieną universalų pakeitimo limitą. TheEJS eksploatavimo trukmės vadovaspaaiškina, kaip suderinami komponentų matavimai palaiko šį sprendimą.
Nurodykite brėžinį, o ne tik „barjerinį varžtą“
Brėžinyje turėtų būti nurodytos savybės, kurios apibrėžia siūlomą dizainą. Laikykite jo peržiūrą susietą su citata, medžiagos specifikacija ir tikrinimo reikalavimais. Priešingu atveju tiekėjas gali sutikti su žodžiu „barjeras“, abiem šalims nesutikdamas su ta pačia geometrija.
Teiraukitės užtvaros sekcijos pradžios ir pabaigos, pagrindinio skrydžio ir barjerinio skrydžio skersmens profilių, jų išvadų ar žingsnių, skrydžio pločių, kanalo gylio profilių ir perėjimo į pasroviui. Jei kanalai keičiasi išilgai, nurodykite tikrinimo stotis. Vienas skersmuo arba vienas suspaudimo santykio skaičius negali pakeisti šios informacijos.
Ko mums reikia norint gauti EJS pakeitimo užklausą
Mūsųekstruderio varžto statinės produkto puslapisaprašomi pritaikyti keitimo darbai ir apžiūros ataskaita bei medžiagos sertifikatas, tiekiamas kartu su varžtais. Norėdami peržiūrėti projektą, atskirai atsiųskite įdiegtą brėžinį ir siūlomą pataisą kartu su proceso reikalavimais. Tai suteikia diskusijai apibrėžtą komponentą ir apibrėžtą pareigą.
Įtraukti:
- Mašinos markė, modelis, sumontuotų komponentų nuorodos ir mechaniniai brėžiniai.
- Dervos klasė, priedai, užpildo įkrovimas, pašarų forma ir paruošimo būdas.
- Esamas profilis ir siūlomi pakeitimai, įskaitant bet kokį maišytuvą.
- Laiko nustatytas išėjimas, sūkiai per minutę, faktinė lydymosi temperatūra, slėgis ir pavaros rodmenys.
- Defektų pavyzdžiai arba nuotraukos, pririštos prie įrašytų darbo taškų.
- Atitinkami varžto / statinės išmatavimai, jei esami komponentai bus naudojami pakartotinai.
- Pakeitimas turi atitikti gamybos asortimentą ir gaminių patikrinimus.
Neleiskite, kad patikrinimo dokumentai taptų gamybos bandymo pakaitalu. Matmenų ataskaita gali įrodyti atitiktį patvirtintam brėžiniui; tai nenustato, kad pasirinkta geometrija išsprendžia proceso problemą. Bandymui reikia savo sąlygų ir priėmimo kriterijų.
TheEJS vieno varžto cilindro puslapisyra naudinga produkto nuoroda rengiant informaciją apie įdiegtą komponentą. Pateikite tikrąjį brėžinį ir pareigą peržiūrėti, o ne manykite, kad bendra barjero konfigūracija yra patvirtinta.

Įvertinkite bandymą pagal priimtiną gamybą, temperatūrą ir energiją
Prieš užsakydami arba pateikdami pataisytą projektą, susitarkite dėl priėmimo būdo. Naudokite tas pačias matavimo vietas ir apibrėžtą pastovų gamybos intervalą. Įrašykite paleidimo ir valymo veiksmus atskirai nuo pastovios būsenos rezultatų, kad lengvas paleidimas neslėptų nestabilaus veikimo lango.
Du naudingi skaičiavimai yra šie:
Specifinė galia = išmatuota masės išeiga (kg/h) / sraigto greitis (rpm)
Savitoji elektros energija = išmatuota elektros galia (kW) / išmatuota masė (kg/h)
Antrasis rezultatas turi kWh/kg vienetus. Nurodykite matavimo ribą: tik pavaros galia ir bendra linijos galia yra skirtingi dydžiai. Variklio srovės procentas nėra tiesioginis elektros galios matavimas ir neturėtų būti pakeistas šia formule.
Aritmetinis pavyzdys, rodantis kompromisą
Tarkime, kad bandymas A sukuria 180 kg/h esant 60 aps./min., o 54 kW išmatuota ties apibrėžta elektros riba. Bandymas B sukuria 210 kg/val., esant 70 aps./min., ir 70 kW esant toms pačioms riboms. Šie numanomi rodmenys yra skaičiavimo pavyzdys, o ne EJS projektas ar bet kurios varžtų architektūros prognozė.
Bandymas B turi didesnę masės išeigą, bet identišką specifinę galią ir didesnę specifinę elektros energiją šiame pavyzdyje. Produkto kokybė ir lydymosi temperatūra vis dar reikalingi, kad būtų galima vadinti patobulinimu. Taip pat praneškite, kiek išmatuotos produkcijos atitinka sutartus gaminių patikrinimus.
Išbandykite atitinkamas klases ir reikalingus veikimo taškus, o ne pasirinkite tik lengviausią demonstracinį paleidimą. Dokumento greitis, padavimo būklė, slėgis, faktinė lydymosi temperatūra, galios riba ir kokybė kartu. Išsiųskite tą įrašą perEJS kontaktų puslapiskai kalbama apie pakeitimą, taikinys yra naudingas veikimo diapazonas, o ne izoliuotas didžiausios išvesties skaičius.
Dažnai užduodami klausimai
Koks pagrindinis skirtumas tarp barjero ir įprasto varžto?
Įprastas trijų zonų vienas varžtas naudoja vieną pagrindinį kanalą per lydymosi sekciją. Užtvarinis sraigtas įveda antrinį judėjimą, kad susidarytų kietos medžiagos ir lydymosi kanalai. Palyginimui dar reikia visų profilių, medžiagų ir eksploatavimo sąlygų; Vien architektūros pavadinimas nenustato, kuris pakeitimas atitinka pareigą.
Ar barjerinis varžtas pakeičia maišymo sekciją?
Ne automatiškai. Užtvarinė sekcija valdo lydymosi tvarką, o maišytuvas nustato reikiamą pasiskirstymą arba dispersiją lydaloje. Varžtas gali turėti abu. Nustatykite defektą ir nurodykite kiekvienos sekcijos numatytą funkciją, užuot manydami, kad barjerinis skrydis užtikrina bet kokią maišymo formą.
Ar barjerinis varžtas garantuos didesnę našumą ar pašalins visus gelius?
Ne. Pirmiausia nustatykite faktinį apribojimą ir nustatykite defektą. Lydymosi konstrukcijos pakeitimas automatiškai nepataiso nenuoseklaus padavimo, sugadintų medžiagų, užteršimo, susidėvėjimo, pavaros ribų ar tolesnių apribojimų. Palyginkite stabilią, priimtiną gamybą su temperatūra, slėgiu ir galia nustatytomis bandymo sąlygomis.
Ar kliūtis skrydžio metu yra tokia pati kaip pagrindinio skrydžio prošvaisa?
Ne. Įprastoje nupjautoje užtvaroje antrinis skersmuo turi atskirą skersmenį ir praėjimą virš jo. Brėžinyje nurodykite skrydžio, ašinės padėties ir radialinės arba diametralinės sutarties. Vardinio skersmens skaičiavimai nenustato kiekvieno vietinio arba karšto darbo tarpo surinktoje mašinoje.
Ar galiu pakeisti įprastą varžtą nepakeisdamas cilindro?
Tam reikia matmenų ir proceso peržiūros. Patikrinkite statinės angos profilį ir būklę, mechanines sąsajas, darbinį ilgį, padavimo išdėstymą ir veikimo ribas pagal siūlomą varžtą. Fiziškai montuojamas varžtas nebūtinai yra tinkamas proceso pakaitalas, ir negalima manyti, kad susidėvėjęs cilindras atitinka pradinį brėžinį.
Kokią informaciją turėčiau siųsti norint peržiūrėti pakeitimą?
Siųsti mašinos detales, sumontuotus ir siūlomus brėžinius, informaciją apie dervą ir tiekimą, eksploatacinius įrašus, nustatytus defektus ir galimus varžtų/vamzdžių išmatavimus. Nurodykite reikiamą gamybos asortimentą ir gaminių kokybės patikrinimus. Aiškiai nurodykite brėžinio peržiūrą ir bandymo sąlygas, kad geometriją, mechaninį pritaikymą ir proceso priėmimą būtų galima peržiūrėti atskirai.